logo
Yuyao Jinqiu Plastic Mould Co., Ltd.
Über uns

Yuyao Jinqiu Plastic Mould Co., Ltd.

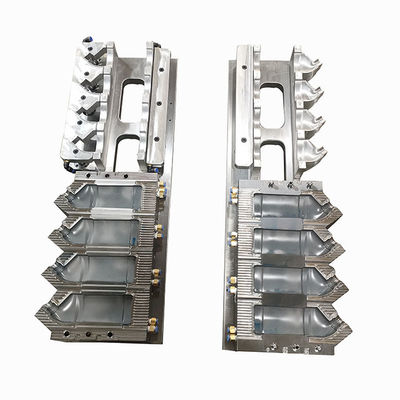
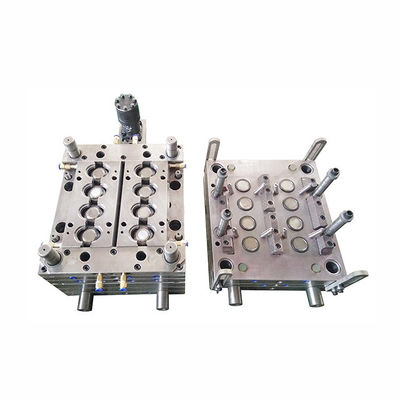
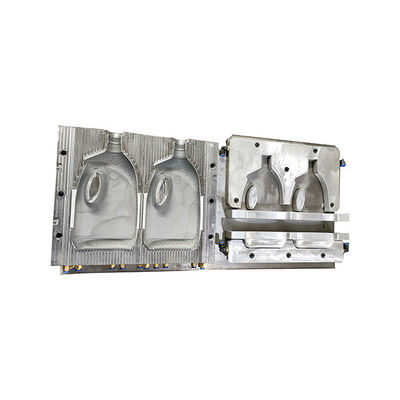
Yuyao Jinqiu Plastic Mould Co., Ltd. befindet sich in der Stadt Yuyao in der Provinz Zhejiang, einer Stadt, die als "Heimatstadt der Formen" und "Königreich des Kunststoffs" bekannt ist.Wir sind spezialisiert auf die Herstellung von hochpräzisen Kunststoff-Injektions- und Blasformen, produzieren Spritze und Blasprodukte.Als Mitglied der China Die & Mould Industry Association und Direktor der Yuyao Mould Association Einheit.Wir haben ISO9001 zugelassen und berühmt in der chinesischen Kunststoffin...
Mehr anzeigen
China Yuyao Jinqiu Plastic Mould Co., Ltd.

1996

Gründungsjahr

16.000.000 +

Jährlicher Verkauf

150 +

Mitarbeiter

Nachricht
Wie man Kunststoff im Spritzgussverfahren formt und verschiedene Produkte herstellt
2025-08-23
Das Spritzgießen ist ein weit verbreiteter Herstellungsprozess zur Herstellung von Kunststoffteilen in großen Mengen.   Hier ist eine Schritt-für-Schritt-Anleitung zum Prozess, einschließlich der wichtigsten kritischen Schritte: 1Konstruktion und Materialwahl Produktentwurf: Beginnen Sie mit einem 3D-Design des Teils (mit Hilfe von CAD-Software wie Solid Works oder Auto,CAD). Auswahl des Kunststoffmaterials: Wählen Sie ein Polymer anhand der Anforderungen des Teils (Stärke, Temperaturbeständigkeit, Flexibilität, Kosten usw.). Thermoplast (am häufigsten): PP, PE, ABS, PC, PET. 2. Formenentwicklung und -fertigung Die Form ist der Kern des Prozesses, typischerweise aus gehärtetem Stahl (für die Produktion in großen Mengen) Haupteigenschaften der Form: Hohlräume: Die Hohlform, aus der das Teil besteht (ein- oder mehrfach für die Massenproduktion). Torsystem: Kanäle, die geschmolzenen Kunststoff in den Hohlraum bringen (z. B. Sprue, Läufer, Tor). Tore steuern den Durchfluss und die Lage (z. B. Randtor, Untertor). Kühlsystem: Wasserkanäle innerhalb der Form, um geschmolzenen Kunststoff schnell und gleichmäßig abzukühlen (kritisch für Zykluszeit und Teilqualität). Ausstoßsystem: Pins, Platten oder Hülsen, um das gekühlte Teil aus der Form zu drücken. 3. Vorbereitung des Kunststoffmaterials Trocknen: Viele hygroskopische Kunststoffe (PC, ABS) absorbieren Feuchtigkeit aus der Luft, was zu Blasen oder Streifen im Endteil führt.80°C für ABS) für 2°4 Stunden. Farbstoffe/Zusatzstoffe: Bei Bedarf Pigmente, Füllstoffe (Glasfaser) oder Stabilisatoren (UV-beständig) einmischen. 4.SpritzgießereiMaschineneinstellung Spritzgießmaschinen bestehen aus einer Spritzeinheit (schmilzt Kunststoff) und einer Spannungseinheit (hält und öffnet die Form). Montieren Sie die Form: Befestigen Sie die Formenhälften an der Klemmvorrichtung (feste und bewegliche Platten). Temperaturen einstellen: Das Fass (Injektionsgerät) in Zonen erhitzen, die dem Schmelzpunkt des Kunststoffs entsprechen (z.B. 180°C für PP, 230°C für ABS). Klemmkraft: Richten Sie die Klemmvorrichtung so ein, dass die Form während der Injektion geschlossen bleibt (verhindert "Flash" – Plastiklecks zwischen den Formbögen).Berechnet anhand der Teilfläche und des Materialdrucks. 5. Der Spritzgießzyklus Ein einzelner Zyklus erzeugt einen oder mehrere Teile und umfasst vier Hauptstufen: a. Plastifizierung (Schmelzen) Der Kunststoff wird über einen Träger in das Fass eingespeist. Eine rotierende Schraube drückt den Kunststoff nach vorne und erwärmt ihn durch Reibungs- und Fassheizungen, bis er zu einer viskosen Flüssigkeit schmilzt (schmilzt). Die Schraube zieht sich leicht zurück, um an der Vorderseite des Laufs ein gemessenes Volumen an Schmelze (Schussgröße) zu sammeln. b. Injektion Die Schraube bewegt sich schnell vorwärts und drängt den geschmolzenen Kunststoff durch die Düse und in das Torsystem der Form, wodurch der Hohlraum gefüllt wird. Schlüsselparameter: Spritzdruck: stellt sicher, dass die Form vollständig gefüllt wird (je nach Material; z. B. 7001500 bar). Injektionsgeschwindigkeit: Steuert, wie schnell sich der Hohlraum füllt (zu langsam = kalte Stellen; zu schnell = Turbulenzen/Luftfalle). c.Verpackung und Aufbewahrung Sobald die Hohlraumfläche voll ist, hält die Schraube den Druck (Haltendruck) aufrecht, um zusätzlichen Kunststoff in die Form zu "packen", wodurch die Schrumpfung kompensiert wird, wenn der Kunststoff abkühlt. Reduziert Spülspuren und gewährleistet die Größengenauigkeit. d. Kühlung Das Kühlsystem der Form führt Wasser in Umlauf, um die Wärme zu entfernen und den Kunststoff zu verfestigen. e. Auswerfen Nach dem Abkühlen öffnet die Spannvorrichtung die Form. Die Ausstoßspinne drücken den verfestigten Teil aus dem Hohlraum. Der Zyklus wiederholt sich (normalerweise 10~60 Sekunden, je nach Bauteilgröße, Struktur, Gewicht, Leistung usw.).    
Weiterlesen
Latest company news about Wie man Kunststoff im Spritzgussverfahren formt und verschiedene Produkte herstellt
Analyse der Ursachen für eine schlechte Lüftung in Spritzgießformen und -lösungen
2025-05-24
1、 Analyse der Ursachen für schlechte Abgasemissionen Ursachen Spezifische Manifestationen und Mechanismen Typische Daten/Phänomene 1Konstruktionsfehler im Lüftungssystem - Unzureichende Abgasgröße (< 0,03 mm)- Kleine Querschnittsfläche des Abgaskanals (< 2 mm 2)- Langer Abgasweg (> 50 mm) Wenn der Querschnitt kleiner als 1 mm 2 ist, beträgt die Gasentladungsgeschwindigkeit weniger als 0,5 m/s, was zu einem Gasdruck am Füllendeil von mehr als 15 MPa führt 2. Einschränkungen derFormstruktur - Die Anpassungsgenauigkeit der Trennfläche ist zu hoch (< 0,01 mm)- die Lücke zwischen den Inserts nicht genutzt wird- der Flusskanal der Mehrfachhöhle ist unausgewogen Wenn der Abstand zwischen den Trennflächen 0,02-0,03 mm beträgt, kann der natürliche Abgasverbrauch 70% erreichen. 3Einfluss der Materialeigenschaften - Schnelle Abkühlung von hochviskosen Materialien (z. B. PC)- Materialflüchtigkeitsgehalt > 0,1%- die Glasfaserorientierung behindert den Abgas Der Abgasbedarf für PA66+30% Glasfasermaterial ist um 40% gestiegen und erfordert zusätzliche Abgasschlitze 4. Prozessparameter-Ausfall - Eine Injektionsgeschwindigkeit von mehr als 90% führt zu Gasverstopfung.- vorzeitige Einwirkung des Halte-Drucks- Schwankungen der Schmelztemperatur von mehr als ± 5 °C Bei einer Injektionsgeschwindigkeit von mehr als 120 mm/s erhöht sich die Wahrscheinlichkeit, dass sich das Gas in der Schmelze festhält, um 80%. 5Unzureichende Wartung der Formen - Anreicherung von Karbid in der Abgasrolle (Durchmesser > 0,01 mm)- Verunreinigung des Auspuffkanals durch Schmiermittel aus dem Ejektor Eine 0,01 mm hohe Karbidschicht kann die Abgaswirksamkeit um 50% senken; mindestens zweimal im Monat reinigen   2、 Quantitative Auswirkungen von nachteiligen Abgasgefahren Gefahrenart Änderungen der wichtigsten Parameter Qualitätsfehler Wirtschaftliche Auswirkungen (basierend auf 100000 Zyklen) Kurzer Schuss Füllrate 0,5% Ziehfestigkeit verringert sich um mehr als 20% Ein mechanischer Ausfall führt zu einer Rückkehr, was zu einem Verlust von 100000 bis 150000 Yuan führt. Oberflächenverbrennung Lokale Temperatur>Zersetzungstemperatur des Materials +30 °C Verkohlte schwarze Flecken und VOC, die die Normen überschreiten Schrottquote von 5-8%, Verlust von 20000 bis 40000 RMB Durchflussmarke/Fusionsmarke Temperaturunterschied an der Schmelzfront> 15 °C Sichtbare Durchflussspuren und geschwächte mechanische Eigenschaften Die Kosten für die Sekundärverarbeitung sind um ¥ 15000 auf ¥ 30000 gestiegen Erweiterter Zyklus Füllzeit erhöht sich um mehr als 0,5 s Die tägliche Produktion sinkt um 15-20% Jahresverlust an Produktionskapazität von ¥ 500000 bis ¥ 800000 3、 Systematische Lösungen und Parameterstandards 1. Optimierung der Auspuffanlage · Mehrstufige Abgasstruktur: · Niveau Position Rillentiefe (mm) Breite des Schlitzes (mm) Funktion Stufe 1 Schmelzfront 0.02-0.03 3-5 Jahre Gasdurchdringung und -entladung Stufe 2 Hauptkanal der Trennfläche 0.05-0. Das ist das Richtige.08 6 bis 8 Konzentrierte Ablenkung Stufe 3 Schimmelpilzperipherie 0.15 zu 0.2 10 bis 15 Schnelle Druckentlastung · · Vakuumunterstützte Abgastechnik: · o Vakuumgrad ≤ -0,09 MPa (absoluter Druck ≤ 10 kPa) o Reaktionszeit < 0,3 s (synchron mit der Injektion ausgelöst) 2. Verbesserung der Formstruktur · Ausnutzung der Lücken: · o Steuerung der Abstandsfreiheit von 0,02-0,03 mm (H7/g6) o Abgaslöcher mit einem Durchmesser von 1-1,5 mm und einem Abstand von 15-20 mm anordnen · Zusammengesetzte Struktur der konformen Kühlung und der Abgase: · o Öffnen Sie eine Mikroabgasrolle (0,01 mm tief) 0,5 mm über dem Kühlwasserkanal o Einführung des 3D-Drucks konformer Atemwege (Schnittfläche ≥ 3 mm 2) 3Material- und Prozesskontrolle · Normen für die Vorbehandlung von Materialien: · Art des Materials Trocknungstemperatur (°C) Trocknungszeit (h) Erlaubte flüchtige Stoffe (%) PC 120 ± 5 4 bis 6 ≤ 002 ABS 80 ± 3 2-3 ≤ 005 - Das ist POM. 90 ± 2 3-4 Jahre ≤ 003 ·   4. Intelligente Überwachung und Wartung · Online-Erkennungssystem: · Sensortyp Überwachte Parameter Alarmschwelle Drucksensor in der Schimmelhöhle Druckschwankungen> ± 5% > 10% für 3 aufeinanderfolgende Zyklen Infrarot-Wärmebildner Lokaler Temperaturunterschied> 20 °C Wenn die Temperatur 30 °C übersteigt, sofort aufhören Gaskonzentrationsdetektor VOC> 50 ppm > 100 ppm löst Alarm aus · · Vorbeugende Wartung: · o Alle 50000 Zyklen: Ultraschallreinigung des Abgasbehälters+Drei Koordinaten-Erkennung von Verformungen o Vierteljährlich: Vakuumsystemdichtungstest (Leckrate < 0,5 ml/min) 4、 Prüfverfahren (PA6-GF30-Form für ein Automobil-Aufnahmegerät) Verbesserungstätigkeiten Parameteränderungen Verbesserungseffekt Steigerung des Vakuumauspuffgases (-0,09 MPa) Restgasgehalt 0,08 → 0,02 cm3/g Innere Porosität liegt zwischen 7% und 0,3% Optimierung der Injektionskurve Enddrehzahl von 90% bis 50% Die Fusionsmarkierung erhöhte sich um 40% Einführung des 3D-Drucks für adaptive Abgase Abgaswirksamkeit von 55% bis 92% Formzyklus von 38 bis 32 Sekunden (-15,8%) Zusammenfassung Um schlechte Abgase zu beseitigen,Es ist notwendig, ein Kontrollsystem "vier in einem" zu schaffen.: 1Präzisionskonstruktion: dreistufige Abgaskonstruktion (Rohndiefe 0,02-0,2 mm) + Vakuumhilfe (≤ -0,09 MPa) 2Materialkontrolle: flüchtige Stoffe < 0,05%+zusätzliche Abgase für Glasfasermaterialien 3Intelligentes Verfahren: Dreistufige Injektionsgeschwindigkeitsregelung (Endverzögerung auf 50%) + Schwankung der Formtemperatur < ± 3 °C 4Vorhersagende Wartung: Ultraschallreinigung alle 50000 Zyklen+Online-Überwachung von Druck/Temperatur Für komplexe Formen (z. B. medizinische Komponenten mit mehreren Hohlräumen): · Verwendung von Moldflow-Software zur Vorhersage des Gasansammlungsbereichs an der Vorderseite der Schmelzfläche · Vorinstallation eines Φ 0,5 mm kleinen Auspuffklemms an der Gasfängerstelle · Verwenden von Beryllium-Kupferlegierungen mit einer Wärmeleitfähigkeit von mehr als 200 W/m · K zur Herstellung von Einlagen und Beschleunigung der lokalen Wärmeabgabe Dieser Plan kann Abgasfehler um mehr als 90% reduzieren, die Produktionseffizienz um 15% bis 25% erhöhen und die Gesamtqualitätskosten um 40% bis 60% senken.    
Weiterlesen
Latest company news about Analyse der Ursachen für eine schlechte Lüftung in Spritzgießformen und -lösungen
Wie funktioniert Plastikspritzgießen?
2025-02-17
Beim Spritzgießen handelt es sich um eine komplexe Fertigungstechnik, bei der eine spezielle hydraulische oder elektrische Anlage Kunststoff schmilzt, einspritzt und in eine Metallform einfüllt, um ihn zu formen. Kunststoffspritzgussist die gebräuchlichste Technik zur Herstellung von Bauteilen, weil: Flexibilität:Hersteller können das anpassenFormenbauund Kunststofftyp für jeden Artikel. Dies ermöglicht die Herstellung sowohl einfacher als auch komplizierter Designs. Effizienz:Einmal eingerichtet, können Spritzgießmaschinen schnell große Mengen herstellen. Auch elektrische Geräte verbessern die Energieeffizienz. Konsistenz:Wenn die Parameter streng verwaltet werden, produziert der Prozess Tausende identischer Komponenten mit gleichbleibender Qualität. Wirtschaftlichkeit:Obwohl die Form am teuersten ist, sind die Kosten pro Komponente bei der Herstellung in großen Mengen minimal. Qualität:Durch Spritzgießen können wiederholt robuste, detaillierte und qualitativ hochwertige Bauteile hergestellt werden. Aufgrund dieser Vorteile – Geschwindigkeit, Erschwinglichkeit uswQualität – Spritzgussist das bevorzugte Verfahren zur Herstellung von Bauteilen in den unterschiedlichsten Branchen. Also, wie funktioniert es? Um qualitativ hochwertige Kunststoffprodukte zu erhalten, erfordert der Spritzgussprozess eine sorgfältige Kontrolle mehrerer Variablen. Das Verständnis der Funktionsweise dieses Prozesses hilft Herstellern dabei, zuverlässige Produzenten zu finden, die in der Lage sind, die erforderliche Qualität und Konsistenz zu liefern. Schritt 1: Auswahl des richtigen Thermoplasts und der richtigen Form Bevor mit dem Spritzgussprozess begonnen wird, ist es wichtig, den geeigneten Thermoplast und die richtige Form auszuwählen, da sie die fertigen Teile formen. Hersteller müssen sicherstellen, dass Kunststoff und Form gut zusammenwirken, da bestimmte Polymere für bestimmte Formenkonstruktionen nicht geeignet sind. Jede Form besteht aus zwei Teilen – dem Hohlraum und dem Kern. Die Kavität – ist ein fester Bestandteil, in den der Kunststoff eingespritzt wird. Und der Kern bewegt sich in die Kavität, um die endgültige Form zu erzeugen. Formen können für einzelne oder mehrere Teile ausgelegt sein. Formen werden oft aus Stahl oder Aluminium hergestellt, da sie ständig hohem Druck und Hitze ausgesetzt sind. Schritt 2: Schmelzen und Zuführen des Thermoplasts Spritzgießmaschinen können entweder hydraulische oder elektrische Energie verwenden. Die meisten Maschinen bestehen aus- -ein Trichter, -ein langer beheizter Zylinder mit einer Einspritzschnecke darin, -ein Tor am Ende des Fasses und - ein am Tor befestigtes Formwerkzeug. Schritt 3: Den Kunststoff in die Form geben Wenn der geschmolzene Kunststoff das Ende des Fasses erreicht- -das Tor schließt sich und die Schraube kehrt zurück, -Ansaugen einer vorgegebenen Menge Kunststoff und Erhöhen des Drucks zum Einspritzen. Zu diesem Zeitpunkt werden die beiden Teile der Form unter enormem Druck – dem sogenannten Klemmdruck – sicher verschlossen. Schritt 4: Warte- und Abkühlzeit Nachdem der Großteil des Kunststoffs in die Form eingespritzt wurde, wird dieser für einen bestimmten Zeitraum, die sogenannte „Haltezeit“, unter Druck gehalten. Nach Ablauf der Haltezeit zieht sich die Schraube zurück und entlastet so den Druck. Dadurch kann der Kunststoff in der Form abkühlen und fest werden, ein Vorgang, der als „Abkühlzeit“ bezeichnet wird. Schritt 5: Entfernungs- und Endbearbeitungsprozesse Wenn die Halte- und Abkühlzeiten abgeschlossen sind und das Bauteil weitgehend geformt ist, drücken Auswerferstifte oder -platten es aus der Form. Anschließend fällt das Bauteil in eine Kammer oder auf ein Förderband am Boden der Maschine. Sobald alles erledigt ist, können die Komponenten verpackt und an die Hersteller geschickt werden.
Weiterlesen
Latest company news about Wie funktioniert Plastikspritzgießen?
Wie viel wissen Sie über die Härte des Materials?
2025-01-04
Um die Leistung und Lebensdauer zu gewährleisten, muss das Material von Schneidwerkzeugen, Messwerkzeugen und Formen, die in der mechanischen Fertigung verwendet werden, eine ausreichende Härte aufweisen.Heute werde ich mit Ihnen über die Härte von Materialien sprechen.Härte ist ein Maß für die Fähigkeit eines Materials, lokaler Verformung, insbesondere plastischer Verformung, Eindrücken oder Kratzern zu widerstehen. Im Allgemeinen gilt: Je höher die Härte des Materials, desto besser seine Verschleißfestigkeit, z. B. erfordern Zahnräder und andere mechanische Teile eine bestimmte Härte, um eine ausreichende Verschleißfestigkeit und Lebensdauer zu gewährleisten.   Arten von Härte   Wie oben gezeigt, gab es früher so viele Arten von Härte. Ich werde Ihnen die gängigen und praktischen Eindringhärteprüfungen bei der Härte von Metallen vorstellen.   Definition von Härte     1. Die Brinell-Härte   Die Brinell-Härte (Symbol HB) ist eine der ersten entwickelten und zusammengefassten Methoden, die zu einer akzeptierten Härtespezifikation geworden ist und zur Entstehung anderer Härteprüfmethoden beigetragen hat.   Das Prinzip der Brinell-Härteprüfung ist: Der Eindringkörper (Stahlkugel oder Hartmetallkugel, Durchmesser D mm) übt die Prüfkraft F aus. Nach dem Eindrücken der Probe wird die Kontaktfläche S (mm²) zwischen der Kugelsonde und der Probe anhand des konkaven Durchmessers d (mm), der vom Eindringkörper hinterlassen wird, berechnet, und der durch die Prüfkraft erhaltene Wert wird ausgeschlossen. Wenn der Eindringkörper eine Stahlkugel ist, ist das Symbol HBS, und wenn es sich um eine Hartmetallkugel handelt, ist es HBW. k ist eine Konstante (1/g = 1/9,80665 = 0,102). 2. Die Vickers-Härte Die Vickers-Härte (Symbol HV) ist die am weitesten verbreitete Prüfmethode, die mit jeder Prüfkraft getestet werden kann, insbesondere im Bereich kleiner Härten unter 9,807 N. Die Vickers-Härte ist der Wert, der sich aus der Division der Prüfkraft F (N) durch die Kontaktfläche S (mm²) zwischen der Standardplatte und dem Eindringkörper ergibt, berechnet anhand der Diagonalenlänge d (mm, der durchschnittlichen Länge in beiden Richtungen) der Eindrückung, die auf der Standardplatte durch den Eindringkörper (vierseitiger Diamantkegel, relativer Oberflächenwinkel = 136°) bei der Prüfkraft F (N) entsteht. k ist eine Konstante (1/g = 1/9,80665). 3. Die Knoop-Härte Die Knoop-Härte (Symbol HK) wird, wie in der folgenden Formel gezeigt, berechnet, indem die Prüfkraft durch die projizierte Eindrückfläche A (mm²) geteilt wird, basierend auf der längeren Diagonalenlänge d (mm) der Eindrückung, die auf der Standardplatte bei der Prüfkraft F durch Eindrücken des langen Diamant-Eindringkörpers mit relativen Seitenwinkeln von 172°30' und 130° entsteht. Die Knoop-Härte kann auch durch Ersetzen des Vickers-Eindringkörpers eines Mikrohärteprüfers durch einen Knoop-Eindringkörper gemessen werden. 4. Die Rockwell-Härte Die Rockwell-Härte (Symbol HR) oder Rockwell-Oberflächenhärte wird gemessen, indem eine Vorlastkraft auf die Standardplatte mit einem Diamant-Eindringkörper (Spitzenkegelwinkel: 120°, Spitzenradius: 0,2 mm) oder einem kugelförmigen Eindringkörper (Stahlkugel oder Hartmetallkugel) aufgebracht wird, dann eine Prüfkraft aufgebracht und die Vorlastkraft wiederhergestellt wird. Dieser Härtewert leitet sich aus der Härteformel ab, die als Differenz zwischen der Eindringtiefe h (µm) zwischen der Vorlastkraft und der Prüfkraft ausgedrückt wird. Die Rockwell-Härteprüfung verwendet eine Vorlastkraft von 98,07 N, und die Rockwell-Oberflächenhärteprüfung verwendet eine Vorlastkraft von 29,42 N. Das spezifische Symbol, das in Kombination mit dem Eindringkörpertyp, der Prüfkraft und der Härteformel angegeben wird, wird als Skala bezeichnet. Die japanischen Industrienormen (JIS) definieren verschiedene verwandte Härteskala. HR (Diamant-Eindringkörper, Rockwell-Härte) = 100 - h/0,002 h: mm HR (Kugel-Eindringkörper, Rockwell-Härte) = 130 - h/0,002 h: mm   HR (Diamant-/Kugel-Eindringkörper, Rockwell-Oberflächenhärte) = 100 - h/0,001 h: mm Härteprüfmaschinen sind weit verbreitet, da sie einfach und schnell zu bedienen sind und direkt an der Oberfläche von Rohmaterialien oder Teilen getestet werden können.     Leitfaden zur HärteauswahlAuswahlhilfe für Härteprüfmethoden zu Ihrer Information: Material Mikro-Vickers-Härte (Knoop-Härte) Eigenschaften von winzigen Oberflächenmaterialien Vickers-Härte Rockwell-Härte Oberflächen-Rockwell Brinell-Härte Shore-Härte (HS) Shore-Härte (HA/HC/HD) Leeb-Härte Festigkeit und Eigenschaften des Materials ● ● Knoop zu Vickers Umrechnung Knoop zu Vickers Umrechnung               ●   ● Knoop zu Vickers Umrechnung Knoop zu Vickers Umrechnung     Knoop zu Vickers Umrechnung     ▲ Knoop zu Vickers Umrechnung ● Knoop zu Vickers Umrechnung Knoop zu Vickers Umrechnung Knoop zu Vickers Umrechnung   Knoop zu Vickers Umrechnung   Knoop zu Vickers Umrechnung ▲ Knoop zu Vickers Umrechnung ● Knoop zu Vickers Umrechnung Knoop zu Vickers Umrechnung Knoop zu Vickers Umrechnung Knoop zu Vickers Umrechnung       ●   ●   Knoop zu Vickers Umrechnung           Gussstücke       Knoop zu Vickers Umrechnung           Gummi, Schwamm               Knoop zu Vickers Umrechnung   Form           Knoop zu Vickers Umrechnung           (Knoop-Härte) Eigenschaften von winzigen Oberflächenmaterialien Vickers-Härte Rockwell-Härte Oberflächen-Rockwell Brinell-Härte Shore-Härte (HS) Shore-Härte (HA/HC/HD) Leeb-Härte Festigkeit und Eigenschaften des Materials ● ● Knoop zu Vickers Umrechnung Knoop zu Vickers Umrechnung Knoop zu Vickers Umrechnung   Knoop zu Vickers Umrechnung         ● Knoop zu Vickers Umrechnung Knoop zu Vickers Umrechnung               ▲ Knoop zu Vickers Umrechnung ●               ●             Knoop zu Vickers Umrechnung Knoop zu Vickers Umrechnung Knoop zu Vickers Umrechnung ● Knoop zu Vickers Umrechnung Knoop zu Vickers Umrechnung               ▲ ● ●   Knoop zu Vickers Umrechnung   Knoop zu Vickers Umrechnung       Prüfung,           Knoop zu Vickers Umrechnung           Mikro-Vickers-Härte (Knoop-Härte) Eigenschaften von winzigen Oberflächenmaterialien Vickers-Härte Rockwell-Härte Oberflächen-Rockwell Brinell-Härte Shore-Härte (HS) Shore-Härte (HA/HC/HD) Leeb-Härte Festigkeit und Eigenschaften des Materials ● ● Knoop zu Vickers Umrechnung Knoop zu Vickers Umrechnung Knoop zu Vickers Umrechnung Knoop zu Vickers Umrechnung Knoop zu Vickers Umrechnung Knoop zu Vickers Umrechnung ● Knoop zu Vickers Umrechnung Knoop zu Vickers Umrechnung ● Knoop zu Vickers Umrechnung   Knoop zu Vickers Umrechnung Knoop zu Vickers Umrechnung Knoop zu Vickers Umrechnung   ●   ● ● Knoop zu Vickers Umrechnung   Knoop zu Vickers Umrechnung             ● Knoop zu Vickers Umrechnung   Knoop zu Vickers Umrechnung   Knoop zu Vickers Umrechnung         ● Knoop zu Vickers Umrechnung   Knoop zu Vickers Umrechnung Knoop zu Vickers Umrechnung           ●     Knoop zu Vickers Umrechnung Knoop zu Vickers Umrechnung           Härte des Schweißmetalls     Knoop zu Vickers Umrechnung             ●     Knoop zu Vickers Umrechnung Knoop zu Vickers Umrechnung           Bruchzähigkeit (Keramik)     Knoop zu Vickers Umrechnung             ● Knoop zu Vickers Umrechnung   Knoop zu Vickers Umrechnung               Basierend auf der Tatsache, dass Objekte mit gleicher Härte den beiden Arten von Knoop-Vickers-Eindringkörpern den gleichen Widerstand entgegensetzen, werden die Spannungen der beiden Arten von Vickers-Knoop-Eindringkörpern unter Last abgeleitet und dann nach σHK=σHV wird HV=0,968HK erhalten. Diese Formel wird unter geringer Last gemessen, und der Fehler ist relativ groß. Darüber hinaus ist bei Härtewerten über HV900 der Fehler dieser Formel sehr groß, und der Referenzwert geht verloren. Nach Ableitung und Korrektur wird die Umrechnungsformel für Knoop-Härte und Vickers-Härte vorgeschlagen. Verifiziert durch tatsächliche Daten, beträgt der maximale relative Umrechnungsfehler der Formel 0,75 %, was einen hohen Referenzwert hat. Umrechnung von Rockwell zu Vickers Die von Hans·Qvarnstorm vorgeschlagene Umrechnungsformel von Qvarnstorm wird modifiziert, um die Umrechnungsformel von Rockwell-Härte zu Vickers-Härte zu erhalten: Diese Formel wird mit den Standarddaten für die Härte von Eisenmetallen, die in China veröffentlicht wurden, umgerechnet, und ihr HRC-Fehler liegt im Wesentlichen im Bereich von ±0,4 HRC, ihr maximaler Fehler beträgt nur 0,9 HRC, und der maximale berechnete HV-Fehler beträgt ±15 HV. Nach der Spannung σHRC=σHV verschiedener Eindringkörper wird die Formel durch Analyse der Beziehungskurve zwischen Rockwell-Härte und Vickers-Härte-Eindringtiefe erhalten. Diese Formel wird mit dem nationalen Standard-Experimentumrechnungswert verglichen, und der Fehler zwischen dem Berechnungsergebnis der Umrechnungsformel und dem Standard-Experimentwert beträgt ±0,1 HRC. Nach tatsächlichen experimentellen Daten wird die Umrechnung von Rockwell-Härte zu Vickers-Härte durch lineare Regression diskutiert und die Formel erhalten: Diese Formel hat einen kleinen Anwendungsbereich und einen großen Fehler, ist aber einfach zu berechnen und kann verwendet werden, wenn die Genauigkeit nicht hoch ist. Umrechnung von Rockwell zu Brinell-Härte Die Beziehung zwischen Brinell-Eindrückung und Rockwell-Eindrücktiefe wurde analysiert und die Umrechnungsformel nach der Spannung σHRC=σHB des Eindringkörpers erhalten. Der Fehler zwischen den berechneten Ergebnissen und den Standard-Experimentwerten beträgt ±0,1 HRC. Nach tatsächlichen experimentellen Daten wurde die Formel durch lineare Regression erhalten. Der Formelfehler ist groß und der Anwendungsbereich ist klein, aber die Berechnung ist einfach und kann verwendet werden, wenn die Genauigkeit nicht hoch ist. Umrechnung von Brinell zu Vickers Die Beziehung zwischen Brinell-Härte und Vickers-Härte basiert ebenfalls auf σHB=σHV. Das Umrechnungsergebnis dieser Formel wird mit dem Umrechnungswert des nationalen Standards verglichen, und der Umrechnungsfehler beträgt ±2 HV. Knoop zu Rockwell Umrechnung Da die entsprechenden Kurven von Knoop und Rockwell Parabeln ähneln, wird die ungefähre Umrechnungsformel aus den Kurven abgeleitet. Diese Formel ist genau und kann als Referenz verwendet werden.
Weiterlesen
Latest company news about Wie viel wissen Sie über die Härte des Materials?
Was haben sie gesagt?
Senden Sie Ihre Anfrage
Bitte senden Sie uns Ihre Anfrage und wir werden Ihnen so schnell wie möglich antworten.
Schicken